


180mm文丰40Cr轴承座下料:外圆、内孔与端面如何衔接?
发布时间:2026-11-04 10:21:47 浏览:0
180mm厚40Cr轴承座毛坯,讨论下料时要先看下一道工序:外圆怎么车,内孔怎么镗,上下端面怎样建立基准。图纸画出的最终轮廓,只是加工目标;母板选择和切割尺寸,需要围绕这一目标反推。
佳商特已有文丰180mm厚40Cr轴承座相关公开页面,涉及外圆、中心孔及后续机加工的配合。本篇围绕这一加工对象整理复盘要点。原页面中的示例尺寸、假设数量不作为真实订单记录,具体项目仍需由生产与检验资料补充确认。
先看厚度方向。如果上下端面需要加工,就应确认原板实际厚度、表面状态及允许偏差是否满足最终要求。名义厚度相同的材料,不能省略实物核对;把上下两面的加工需求写清楚,才能判断母板是否适合这件轴承座。
再看外圆与中心孔。外圆需要为后续车削保留空间,中心孔则要结合镗削路线确定预孔要求。两处余量应分别核对,不能把同一个数值机械地加到全部轮廓上。具体留量须结合图纸、装夹和切割方案确认,避免后续加工无处修正。
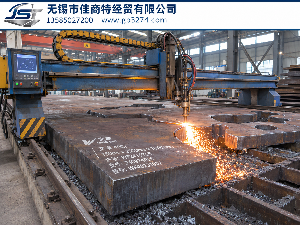
热切割工艺同样需要单独确认。40Cr机械毛坯应结合材料状态、板厚和零件形状评估加工方案,预热、缓冷或其他处理是否采用,应由技术人员确定。本稿不列未经验证的温度和速度,也不把一般工艺建议写成已完成的现场动作。
中心区域能否安排其他小件,还要看是否有同材质、同厚度需求,以及轮廓间距和生产组织是否允许。利用余料的前提是保证主件及配套零件要求,不能为了排得满而影响夹持、切割和分件管理。
这类案例最终应有一组相互对应的资料:原板标识、批准的毛坯图、切割过程照片、关键尺寸记录和交付清单。佳商特整理轴承座案例时,应让每项描述都能找到依据;补齐真实尺寸、数量和检验结果后,再形成有说服力的项目记录。
 手机:13585027200 18901510881
 地址:无锡市城南路32-1号

